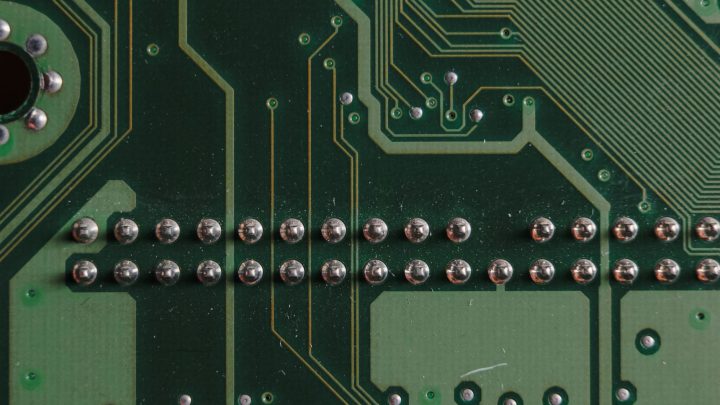
Montaż THT (Through-Hole Technology), czyli montaż przewlekany, to klasyczna i nadal powszechnie stosowana metoda osadzania elementów elektronicznych na płytkach PCB. Wyprowadzenia komponentów przechodzą przez otwory w laminacie, a następnie są lutowane po jego przeciwnej stronie.
Technologię THT stosuje się równolegle z montażem powierzchniowym SMD, szczególnie tam, gdzie liczą się wytrzymałość mechaniczna, niezawodność oraz możliwość ręcznego montażu i serwisowania.
Czym jest montaż THT?
Montaż THT polega na umieszczaniu drucianych wyprowadzeń podzespołów w przygotowanych otworach płytki PCB. Po przejściu przez laminat nóżki są lutowane do pól przewodzących znajdujących się po stronie lutowania.
Proces montażu elementu przewlekanego obejmuje następujące czynności:
- Przewlekanie wyprowadzeń – nóżki komponentu umieszcza się w odpowiednich otworach płytki;
- Osadzenie w otworach metalizowanych – metalizacja zapewnia połączenie elektryczne ze ścieżkami i warstwami PCB;
- Dopasowanie długości nóżek – wyprowadzenia przycina się zgodnie z wymaganiami procesu technologicznego;
- Lutowanie – nóżki łączy się z polami lutowniczymi po przeciwnej stronie laminatu.
W języku polskim technologia ta jest najczęściej określana jako montaż przewlekany.
Elementy stosowane w montażu przewlekanym
Technologia THT pozwala montować wiele rodzajów podzespołów elektronicznych:
- Rezystory – klasyczne elementy z dwoma osiowymi lub promieniowymi wyprowadzeniami;
- Kondensatory – zwłaszcza elektrolityczne i foliowe, często wymagające stabilnego mocowania;
- Diody – między innymi diody prostownicze, LED i Zenera;
- Tranzystory i inne półprzewodniki – dostępne na przykład w obudowach TO-92 i TO-220;
- Elementy elektromechaniczne – złącza, gniazda, terminale i przekaźniki narażone na obciążenia mechaniczne;
- Elementy układów zasilania – bezpieczniki, stabilizatory, regulatory i komponenty przenoszące większe prądy.
Wiele z tych podzespołów jest dostępnych również w wersjach SMD. Odmiany THT wybiera się najczęściej wtedy, gdy potrzebne jest trwałe połączenie mechaniczne, łatwy montaż ręczny lub możliwość wygodnej wymiany elementu.
THT a montaż SMD i SMT
THT jest jedną z dwóch podstawowych metod montażu elektroniki na PCB. Drugą jest SMT (Surface Mount Technology), w której wykorzystuje się komponenty SMD (Surface Mount Device).
Najważniejsze różnice między tymi technologiami przedstawia tabela:
| Cecha | THT | SMD i SMT |
|---|---|---|
| Sposób montażu | Wyprowadzenia przechodzą przez otwory w PCB | Komponenty są montowane bezpośrednio na powierzchni padów |
| Strona lutowania | Zwykle przeciwna do strony montażu elementu | Ta sama, na której znajduje się komponent |
| Wytrzymałość mechaniczna | Wysoka dzięki osadzeniu nóżek w otworach | Zależna głównie od pól i spoin lutowniczych |
| Gęstość upakowania | Mniejsza | Bardzo duża |
| Montaż ręczny | Łatwy, szczególnie przy prototypowaniu i naprawach | Trudniejszy w przypadku bardzo małych obudów |
| Automatyzacja produkcji | Możliwa, lecz zwykle mniej elastyczna | Bardzo wydajna w produkcji wielkoseryjnej |
W praktyce wiele urządzeń wykorzystuje technologię mieszaną: niewielkie komponenty montuje się jako SMD, a złącza, przekaźniki i elementy mocy jako THT.
Zalety montażu THT
Montaż przewlekany zapewnia korzyści szczególnie istotne w urządzeniach przemysłowych, zasilających i narażonych na intensywną eksploatację:
- Duża wytrzymałość mechaniczna – wyprowadzenia przechodzą przez otwory i są lutowane po przeciwnej stronie, dzięki czemu połączenie dobrze znosi wibracje, naprężenia i wstrząsy;
- Możliwość przewodzenia większych prądów – masywne nóżki i większe pola lutownicze sprawdzają się w układach o dużej mocy;
- Odporność na trudne warunki pracy – technologia jest odpowiednia dla urządzeń narażonych na udary, drgania i częste manipulowanie złączami;
- Łatwy montaż ręczny – większe elementy można wygodnie osadzać i lutować bez zaawansowanych maszyn;
- Wygodne diagnozowanie i naprawa – dobrze widoczne wyprowadzenia ułatwiają pomiary, wymianę podzespołów i modyfikowanie układu.
Dzięki dużej trwałości i łatwości serwisowania THT pozostaje ważną technologią mimo dominacji komponentów SMD w urządzeniach miniaturowych i produkowanych masowo.
Ograniczenia montażu przewlekanego
Przy wyborze technologii należy uwzględnić również ograniczenia THT:
- Mniejsza gęstość upakowania – otwory oraz większe obudowy komponentów utrudniają projektowanie bardzo kompaktowych urządzeń;
- Wyższy koszt wykonania PCB – wiercenie i metalizacja otworów zwiększają złożoność produkcji płytki;
- Większa pracochłonność – montaż przewlekany jest zwykle wolniejszy niż proces realizowany na zautomatyzowanej linii SMT;
- Ograniczone możliwości miniaturyzacji – wiele nowoczesnych układów scalonych występuje wyłącznie w obudowach SMD;
- Zajęcie przestrzeni po obu stronach PCB – wystające wyprowadzenia mogą ograniczać rozmieszczenie komponentów i ścieżek.
Gdzie stosuje się montaż THT?
THT znajduje zastosowanie przede wszystkim w urządzeniach, w których występują większe obciążenia mechaniczne lub elektryczne:
- Złącza, gniazda i terminale – elementy narażone na częste podłączanie i odłączanie przewodów lub wtyczek;
- Zasilacze i układy mocy – urządzenia pracujące z dużymi prądami lub wysokimi napięciami, takie jak przetwornice i falowniki;
- Elektronika przemysłowa, motoryzacyjna i lotnicza – systemy poddawane wibracjom, udarom i zmiennym warunkom pracy;
- Prototypy – układy wymagające częstych modyfikacji i testowania różnych konfiguracji;
- Zestawy edukacyjne i projekty hobbystyczne – większe komponenty ułatwiają naukę montażu oraz lutowania;
- Urządzenia serwisowalne – konstrukcje, w których przewiduje się ręczną diagnostykę i wymianę podzespołów.
Proces montażu THT krok po kroku
W produkcji przemysłowej montaż THT może być realizowany ręcznie, półautomatycznie lub na liniach wykorzystujących lutowanie na fali albo lutowanie selektywne. Podstawowy proces obejmuje następujące etapy:
- Projekt PCB i przygotowanie otworów – rozmieszczenie, średnice i metalizację otworów dobiera się do wymiarów wyprowadzeń oraz wymagań elektrycznych;
- Umieszczenie komponentów – nóżki elementów wprowadza się od strony montażu, tak aby pojawiły się po stronie lutowania;
- Ustawienie i mocowanie – komponenty stabilizuje się przed lutowaniem, unikając silnego zginania nóżek bezpośrednio przy obudowie;
- Kontrola położenia – sprawdza się orientację, biegunowość, oznaczenia oraz zgodność montażu z dokumentacją;
- Przygotowanie wyprowadzeń – nóżki przycina się do długości wymaganej przez zastosowany proces technologiczny;
- Lutowanie – wyprowadzenia łączy się z polami lutowniczymi ręcznie, na fali lub metodą selektywną;
- Czyszczenie i kontrola – w razie potrzeby usuwa się pozostałości topnika, a następnie przeprowadza kontrolę wizualną, AOI lub testy elektryczne.
Przed rozpoczęciem lutowania należy zawsze sprawdzić polaryzację diod, kondensatorów elektrolitycznych, tranzystorów i układów scalonych.
Narzędzia do ręcznego montażu THT
Do poprawnego montażu i lutowania elementów przewlekanych potrzebny jest odpowiednio przygotowany zestaw narzędzi:
- Lutownica lub stacja lutownicza – z grotem dopasowanym do rozmiaru pól oraz regulacją temperatury odpowiednią dla używanego stopu;
- Lut – stop ołowiowy Sn-Pb lub bezołowiowy, najczęściej dostępny w postaci drutu z rdzeniem topnikowym;
- Topnik – preparat poprawiający zwilżanie utlenionych lub trudno lutowalnych powierzchni;
- Obcinaczki boczne – przeznaczone do skracania wyprowadzeń;
- Odsysacz cyny lub plecionka miedziana – narzędzia umożliwiające usuwanie nadmiaru lutu i poprawianie wadliwych połączeń;
- Pęseta i szczypce – pomocne podczas ustawiania, formowania i przytrzymywania komponentów;
- Lupa lub mikroskop warsztatowy – ułatwiające ocenę spoin w gęsto zabudowanych obszarach PCB.
Jak prawidłowo lutować elementy przewlekane?
Podstawą prawidłowego lutowania THT jest jednoczesne rozgrzanie pola lutowniczego i wyprowadzenia, podanie odpowiedniej ilości lutu oraz unieruchomienie połączenia do czasu jego ostygnięcia.
Przygotowanie miejsca lutowania
Przed przyłożeniem grotu należy przygotować powierzchnie i sprawdzić położenie komponentu:
- Oczyść pole i wyprowadzenie – usuń tlenki, brud, tłuszcz oraz pozostałości starego lutu, które mogą utrudniać zwilżanie;
- Zastosuj topnik – nanieś niewielką ilość odpowiedniego preparatu, jeśli powierzchnia jest utleniona lub lut zawiera zbyt mało topnika;
- Sprawdź ustawienie elementu – upewnij się, że komponent jest osadzony zgodnie z oznaczeniami, numeracją i wymaganą biegunowością.
Lutowanie pojedynczego punktu THT
Standardowa sekwencja ręcznego lutowania obejmuje pięć kroków:
- Rozgrzej pole i wyprowadzenie – przyłóż grot jednocześnie do pola lutowniczego oraz nóżki komponentu;
- Dodaj lut – podaj drut lutowniczy do nagrzanego miejsca połączenia, a nie wyłącznie na grot;
- Utwórz menisk – pozwól, aby lut równomiernie rozpłynął się wokół nóżki i wypełnił otwór;
- Odsuń lut i grot – najpierw zabierz drut lutowniczy, a następnie lutownicę, nie poruszając elementem;
- Skontroluj spoinę – po ostygnięciu sprawdź kształt, zwilżenie i ciągłość połączenia.
Prawidłowo wykonany punkt lutowniczy powinien spełniać następujące kryteria:
- Pełne wypełnienie – spoina nie zawiera widocznych pustych przestrzeni;
- Prawidłowy menisk – lut tworzy gładkie, lekko wklęsłe połączenie wokół wyprowadzenia;
- Dobre zwilżenie – materiał lutowniczy przylega zarówno do pola, jak i nóżki;
- Brak zwarć – spoina nie łączy sąsiednich pól i nie tworzy mostków;
- Właściwy wygląd powierzchni – lut Sn-Pb jest zazwyczaj błyszczący, natomiast spoina bezołowiowa może być bardziej matowa.
Lutowanie elementów wielowyprowadzeniowych
W przypadku złączy, przekaźników i układów scalonych THT należy lutować kolejne nóżki bez nadmiernego nagrzewania komponentu. W razie potrzeby warto robić krótkie przerwy lub zmieniać miejsce lutowania.
Po wykonaniu pierwszej spoiny należy sprawdzić położenie elementu. Korekta ustawienia po przylutowaniu wszystkich wyprowadzeń jest znacznie trudniejsza i zwiększa ryzyko uszkodzenia pól PCB.
Najczęstsze błędy podczas lutowania THT
Nieprawidłowa technika może obniżyć trwałość mechaniczną połączenia, zwiększyć jego rezystancję lub spowodować zwarcie.
Zimny lut
Zimny lut powstaje, gdy łączone powierzchnie nie zostały odpowiednio nagrzane, lut nie zwilżył pola i wyprowadzenia albo element poruszył się podczas stygnięcia.
Najczęstsze objawy zimnego lutu to:
- matowa i chropowata powierzchnia,
- widoczne pęknięcia lub nierówności przypominające skórkę pomarańczy,
- niestabilne połączenie elektryczne.
Aby ograniczyć ryzyko powstawania zimnych lutów, należy przestrzegać następujących zasad:
- nagrzewać jednocześnie pole lutownicze i wyprowadzenie,
- stosować odpowiednią ilość topnika,
- nie poruszać elementem ani płytką podczas stygnięcia spoiny.
Nadmiar lutu i mostki
Zbyt duża ilość lutu może utworzyć kulistą spoinę, utrudnić ocenę zwilżenia lub połączyć sąsiednie pola. Mostek lutowniczy może spowodować zwarcie i uszkodzenie urządzenia po włączeniu zasilania.
Nadmiar materiału należy usunąć za pomocą odsysacza cyny albo plecionki miedzianej. Po poprawce trzeba ponownie skontrolować odstępy między polami.
Przegrzanie pola lutowniczego
Zbyt wysoka temperatura lub długie nagrzewanie może wywołać następujące uszkodzenia:
- Przebarwienie lub degradacja laminatu – nadmierne ciepło może trwale osłabić strukturę PCB;
- Odspojenie pada albo ścieżki – warstwa miedzi może oddzielić się od podłoża;
- Uszkodzenie komponentu – szczególnie narażone są czujniki, półprzewodniki i elementy w obudowach z tworzywa.
Należy używać grotu o rozmiarze dopasowanym do pola lutowniczego oraz temperatury pozwalającej wykonać połączenie szybko i skutecznie. Zbyt mały grot przekazuje za mało ciepła, przez co może wymagać długiego nagrzewania.
Nieprawidłowe przygotowanie wyprowadzeń
Brudne, utlenione lub nadmiernie wydłużone nóżki utrudniają lutowanie, zwiększają ryzyko zimnych spoin i mogą powodować zwarcia. W razie potrzeby należy delikatnie oczyścić wyprowadzenia oraz skrócić je do właściwej długości.
Podczas przycinania po lutowaniu należy unikać przenoszenia dużych naprężeń na spoinę i pole PCB.
Lutowanie THT w produkcji przemysłowej
W produkcji seryjnej najczęściej wykorzystuje się lutowanie na fali lub lutowanie selektywne. Dobór metody zależy od konstrukcji PCB, rozmieszczenia elementów i obecności wcześniej zamontowanych komponentów SMD.
Lutowanie na fali
Proces lutowania na fali przebiega w następujący sposób:
- Przygotowanie płytki – PCB z osadzonymi elementami THT jest topnikowane i podgrzewane;
- Kontakt z falą lutu – strona lutowania przesuwa się nad falą ciekłego stopu;
- Jednoczesne tworzenie wielu spoin – lut zwilża pola i wyprowadzenia w wielu punktach;
- Chłodzenie i kontrola – połączenia stygną, a gotowa płytka jest sprawdzana pod kątem mostków i niedolutowań.
Lutowanie na fali umożliwia wydajną produkcję dużych serii, ale wymaga odpowiedniego rozmieszczenia komponentów i uwzględnienia kierunku przesuwu PCB.
Lutowanie selektywne
Lutowanie selektywne wykorzystuje specjalne dysze lub minifale, które dostarczają lut wyłącznie do wybranych obszarów płytki. Metoda ta jest szczególnie przydatna w konstrukcjach mieszanych, w których komponenty SMD zostały wcześniej zamontowane metodą rozpływową.
Pozwala to lutować elementy THT bez zanurzania całej strony PCB w fali i bez niepotrzebnego ogrzewania pozostałych obszarów.
Dobre praktyki projektowania PCB dla THT
Poprawnie zaprojektowana płytka ułatwia montaż, ogranicza liczbę wad lutowniczych i zwiększa niezawodność urządzenia:
- Dobierz właściwe średnice otworów – otwór powinien umożliwiać swobodne włożenie nóżki, ale nie może powodować nadmiernego luzu;
- Zaprojektuj odpowiednie pola lutownicze – pad musi zapewniać wystarczającą powierzchnię kontaktu i miejsce na prawidłowy menisk;
- Uwzględnij tolerancje wykonawcze – projekt powinien brać pod uwagę wymiary wyprowadzeń, grubość metalizacji i możliwości producenta PCB;
- Dostosuj rozmieszczenie do metody lutowania – przy lutowaniu na fali należy ograniczyć układy sprzyjające powstawaniu mostków;
- Wyraźnie oznacz biegunowość – czytelne symbole diod, kondensatorów, tranzystorów i układów scalonych zmniejszają ryzyko pomyłek;
- Zapewnij odstępy montażowe – odpowiednia przestrzeń ułatwia osadzanie komponentów, lutowanie i późniejsze naprawy.
Bezpieczeństwo i ergonomia podczas lutowania
Lutowanie wymaga zachowania zasad bezpieczeństwa oraz właściwej organizacji stanowiska:
- Ochrona przed wysoką temperaturą – lutownicę należy odkładać na stabilną podstawkę i nie pozostawiać jej bez nadzoru;
- Skuteczna wentylacja – stanowisko powinno być wyposażone w wentylację lub pochłaniacz oparów topnika;
- Ochrona oczu – okulary zabezpieczają przed fragmentami drutu odpryskującymi podczas przycinania wyprowadzeń;
- Ochrona przed wyładowaniami elektrostatycznymi – podczas pracy z wrażliwymi półprzewodnikami warto stosować matę i opaskę ESD;
- Porządek na stanowisku – właściwe rozmieszczenie narzędzi i czytelne oznaczenie komponentów zmniejszają ryzyko pomyłek oraz uszkodzeń.