Goldpiny to uniwersalne złącza kołkowe przeznaczone do łączenia modułów, płytek drukowanych i przewodów w systemach elektronicznych.
Czym jest złącze goldpin?
Złącza typu goldpin to listwy złożone z metalowych pinów osadzonych w izolacyjnej obudowie, najczęściej wykonanej z tworzywa sztucznego. Wyprowadzenia mogą być pokryte złotem, cyną lub inną powłoką ochronną, która poprawia odporność na korozję i trwałość połączenia.
Goldpiny występują w wersji męskiej, wyposażonej w wystające kołki, oraz żeńskiej, mającej gniazda dopasowane do odpowiednich pinów. Oba warianty mogą tworzyć kompletne, rozłączne połączenie.
W elektronice hobbystycznej goldpiny są standardowo stosowane w modułach Arduino, Raspberry Pi, płytkach rozwojowych, nakładkach i płytkach stykowych. W urządzeniach profesjonalnych wykorzystuje się je między innymi w złączach taśmowych IDC, interfejsach konfiguracyjnych, zworkach oraz gniazdach serwisowych na PCB.
Kluczowe parametry złączy goldpin
Przy wyborze złącza należy uwzględnić następujące parametry:
- Raster – odległość między osiami sąsiednich pinów w jednym rzędzie;
- Liczba pinów – liczba wyprowadzeń określana na przykład jako 1×40 lub 2×20;
- Liczba rzędów – układ jednorzędowy, dwurzędowy lub wielorzędowy;
- Typ montażu – przewlekany THT albo powierzchniowy SMD;
- Orientacja – prosta, czyli pionowa, lub kątowa 90°;
- Rodzaj złącza – męskie piny albo żeńskie gniazda.
Znajomość tych parametrów jest niezbędna podczas projektowania footprintu na PCB oraz dobierania kompatybilnych złączy, gniazd i przewodów.
Rodzaje złączy goldpin
1. Podział na męskie i żeńskie
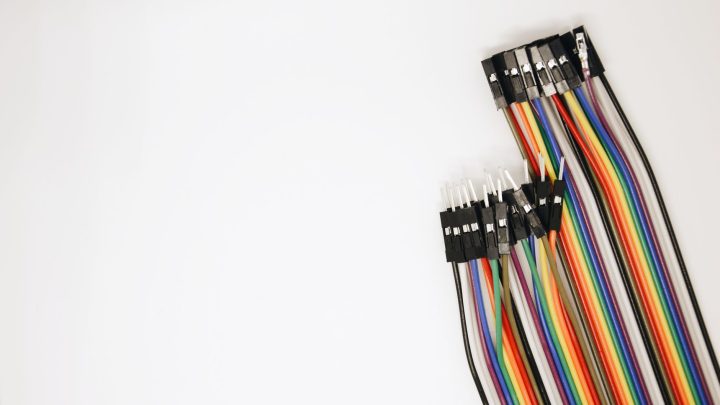
Złącza męskie mają wystające piny przeznaczone do umieszczania w gniazdach żeńskich, płytkach stykowych, złączach IDC lub przewodach Dupont.
Złącza żeńskie są wyposażone w szereg gniazd, najczęściej cylindrycznych lub sprężynujących, do których wsuwa się odpowiednie kołki goldpin.
W praktyce na jednej płytce często montuje się listwę męską, a na drugiej gniazdo żeńskie o tej samej liczbie pinów i identycznym rastrze.
2. Liczba rzędów – jednorzędowe, dwurzędowe i wielorzędowe
Ze względu na liczbę rzędów można wyróżnić następujące warianty:
- Złącza jednorzędowe – mają jeden rząd pinów, na przykład 1×10, 1×20 lub 1×40, i dobrze sprawdzają się w prostych połączeniach sygnałowych oraz zasilających;
- Złącza dwurzędowe – mają dwa równoległe rzędy, na przykład 2×5, 2×10, 2×20 lub 2×40, dzięki czemu oferują więcej wyprowadzeń przy zachowaniu niewielkiej powierzchni PCB;
- Złącza wielorzędowe – mają co najmniej trzy rzędy i znajdują zastosowanie w układach wymagających dużej gęstości połączeń.
Konfiguracje takie jak 2×25 i 2×40 są często stosowane w złączach współpracujących z taśmami IDC, magistralami równoległymi oraz interfejsami wielopinowymi.
3. Typ montażu – THT a SMD
Goldpiny THT mają wyprowadzenia przechodzące przez otwory w PCB i lutowane po przeciwnej stronie płytki. Montaż przewlekany zapewnia wysoką wytrzymałość mechaniczną, dlatego dobrze sprawdza się w złączach regularnie wpinanych i wypinanych.
Goldpiny SMD są lutowane bezpośrednio do pól na powierzchni PCB, bez wykonywania otworów montażowych. Pozwalają zwiększyć gęstość upakowania elementów i ułatwiają automatyczny montaż, między innymi metodą lutowania rozpływowego.
4. Orientacja – proste i kątowe
Goldpiny proste, nazywane również pionowymi, mają piny ustawione prostopadle do płytki. Najczęściej służą do pionowego łączenia modułów lub montowania nakładek.
Goldpiny kątowe 90° mają wyprowadzenia wygięte równolegle do powierzchni PCB. Ułatwia to umieszczenie złącza przy krawędzi płytki albo dostęp do niego przez otwór w obudowie.
Przykładami takich elementów są kątowe gniazdo żeńskie 1×5 oraz kątowa listwa 2×40 SMT typu L, lutowana do padów na PCB.
5. Typowe konfiguracje i standardy
Do najczęściej spotykanych konfiguracji należą:
- Złącza jednorzędowe – 1×5, 1×10, 1×15, 1×20 i 1×40;
- Złącza dwurzędowe – 2×5, 2×8, 2×10, 2×13, 2×20 i 2×40;
- Złącza wielopinowe – konfiguracje 2×25 i 2×50, które mogą współpracować z odpowiednimi taśmami IDC oraz złączami równoległymi.
Raster złączy goldpin
Raster, określany również jako pitch, oznacza odległość między osiami sąsiednich pinów w tym samym rzędzie. Właściwy raster jest podstawowym warunkiem kompatybilności złącza z płytką PCB, płytką stykową, taśmą IDC lub przewodami Dupont.
Najczęściej stosowane rastry złączy goldpin to:
- 2,54 mm, czyli 0,1″ – standard powszechnie stosowany w elektronice hobbystycznej i wielu urządzeniach profesjonalnych, zgodny z typowymi płytkami stykowymi, złączami IDC oraz licznymi modułami Arduino i czujnikami;
- 2,00 mm – raster wykorzystywany w mniejszych złączach, które nadal pozostają stosunkowo łatwe w montażu;
- 1,27 mm – raster przeznaczony do kompaktowych układów o dużej gęstości połączeń, w których szczególnie ważna jest oszczędność miejsca.
W dokumentacji technicznej i opisach handlowych można spotkać oznaczenie takie jak goldpin 2,54 mm 1×40. Informuje ono o rastrze, liczbie rzędów i liczbie pinów, ułatwiając dobór kompatybilnego gniazda, przewodu oraz footprintu.
Zastosowania złączy goldpin
Goldpiny wykorzystuje się w wielu typach połączeń elektronicznych:
- Łączenie modułów z płytą główną – dotyczy między innymi nakładek Arduino, modułów komunikacyjnych i czujników;
- Tworzenie złączy serwisowych i programujących – obejmuje interfejsy takie jak ISP i JTAG;
- Wyprowadzanie sygnałów i zasilania – umożliwia wygodne doprowadzenie połączeń do krawędzi płytki;
- Podłączanie przewodów Dupont i taśm IDC – ułatwia wykonywanie połączeń w systemach prototypowych;
- Zakładanie zworek konfiguracyjnych – pozwala zmieniać ustawienia układu przez zwieranie wybranych par pinów.
Prosta konstrukcja, niska cena i szeroka dostępność sprawiają, że goldpiny są powszechnie używane zarówno w projektach DIY, jak i w niewielkich seriach urządzeń elektronicznych.
Projektowanie footprintu pod goldpiny na PCB
Podczas projektowania footprintu należy uwzględnić zarówno parametry elektryczne, jak i wymiary mechaniczne złącza:
- Zgodność rastra – rozstaw padów musi dokładnie odpowiadać rastrowi złącza, na przykład 2,54 mm w obu osiach dla wariantu 2×25;
- Rozstaw rzędów – w złączach dwurzędowych odległość między rzędami często jest taka sama jak odległość między pinami w rzędzie, jednak zawsze należy potwierdzić ją w dokumentacji producenta;
- Średnica otworów THT – otwory powinny umożliwiać swobodne przejście pinów z niewielkim luzem, a jednocześnie zapewniać prawidłowe wypełnienie spoiwem;
- Wymiary padów SMD – pola lutownicze muszą być dopasowane do szerokości i długości wyprowadzeń, najlepiej zgodnie z zaleceniami producenta;
- Obrys mechaniczny – projekt powinien uwzględniać obudowę złącza, przestrzeń potrzebną do podłączania wtyków oraz odpowiedni odstęp od innych elementów i krawędzi PCB.
Dobrą praktyką jest korzystanie z bibliotek producenta lub sprawdzonych modeli dostępnych w programach EDA, takich jak KiCad czy Autodesk Eagle. Przed wykonaniem płytki warto zweryfikować footprint na wydruku w skali 1:1 i porównać go z rzeczywistym złączem.
Prawidłowe lutowanie złączy goldpin – przygotowanie
Do prawidłowego montażu goldpinów potrzebne są:
- Lutownica grotowa – powinna mieć moc i regulację temperatury odpowiednie do rodzaju płytki oraz używanego spoiwa;
- Cyna lutownicza – najlepiej z rdzeniem topnikowym przeznaczonym do elektroniki;
- Topnik elektroniczny – w płynie, żelu lub paście, poprawiający zwilżanie padów i pinów;
- Uchwyt montażowy – na przykład trzecia ręka, niewielkie imadło lub stojak stabilizujący płytkę i złącze.
Przed lutowaniem należy oczyścić pola lutownicze z zabrudzeń i tlenków, a w razie potrzeby delikatnie je pocynować. Złącze trzeba ustawić równo i unieruchomić taśmą, klipsem lub płytką stykową, aby podczas lutowania pozostało prostopadłe do powierzchni PCB.
Lutowanie goldpinów THT – krok po kroku
Prawidłowe lutowanie złącza przewlekanego obejmuje następujące etapy:
- Ustawienie złącza – włóż listwę goldpin w otwory płytki i sprawdź, czy wszystkie piny przeszły przez odpowiednie pola lutownicze. Upewnij się, że złącze jest osadzone równo i prostopadle do PCB, ponieważ późniejsza korekta może być trudna;
- Wstępne zamocowanie – przylutuj jeden skrajny pin, sprawdź ustawienie listwy, a następnie zamocuj pin po przeciwnej stronie. W razie potrzeby podgrzej pierwszy punkt i skoryguj położenie złącza;
- Podgrzanie punktu lutowniczego – przyłóż rozgrzany grot jednocześnie do padu i pinu, aby oba elementy osiągnęły odpowiednią temperaturę. Niedostateczne nagrzanie pogarsza zwilżanie i sprzyja powstawaniu zimnych lutów;
- Podanie cyny – przykładaj spoiwo do miejsca styku padu i pinu, a nie bezpośrednio do grotu. Cyna powinna równomiernie rozpłynąć się wokół wyprowadzenia, wypełnić otwór i zwilżyć pad;
- Zakończenie lutowania – odsuń najpierw cynę, a następnie grot. Pozostaw połączenie do ostygnięcia bez poruszania złączem. Prawidłowy lut powinien być równomierny i dobrze zwilżać pin oraz pad;
- Lutowanie pozostałych pinów – po ponownym sprawdzeniu geometrii złącza wykonaj wszystkie pozostałe połączenia, unikając zbyt długiego nagrzewania jednego miejsca.
W przypadku spoiw bezołowiowych powierzchnia prawidłowego lutu może być mniej błyszcząca niż przy użyciu stopów ołowiowych. O jakości połączenia świadczy przede wszystkim jego równomierny kształt, prawidłowe zwilżenie oraz brak pęknięć i mostków lutowniczych.
Typowe błędy przy lutowaniu THT
Podczas lutowania złączy przewlekanych należy uważać na następujące problemy:
- Zimny lut – ma nierówną lub chropowatą powierzchnię i może zawierać widoczne pęknięcia; najczęściej powstaje wskutek niedostatecznego nagrzania padu albo pinu;
- Nadmiar cyny – tworzy zbyt wypukłe połączenia i może powodować zwarcia między sąsiednimi pinami;
- Zbyt mała ilość cyny – sprawia, że spoiwo nie wypełnia otworu lub nie zwilża całej powierzchni padu;
- Niewłaściwy topnik – utrudnia zwilżanie powierzchni, obniża jakość połączenia, a w niektórych przypadkach może powodować korozję;
- Przegrzanie – zbyt długie nagrzewanie może doprowadzić do odklejenia padu od laminatu albo uszkodzenia plastikowej obudowy złącza.
W razie problemów ze zwilżaniem warto zastosować topnik przeznaczony do elektroniki, na przykład typu RMA lub no-clean. Nie wolno używać topników kwasowych ani preparatów na bazie chlorku cynku, ponieważ ich pozostałości mogą wywołać korozję i trwale uszkodzić płytkę.
Lutowanie goldpinów SMD
Lutowanie rozpływowe polega na naniesieniu pasty lutowniczej na pady, precyzyjnym ustawieniu złącza i podgrzaniu całości zgodnie z odpowiednim profilem temperaturowym. Proces można przeprowadzić w piecu rozpływowym, a przy pracach prototypowych również za pomocą gorącego powietrza.
Lutowanie ręczne obejmuje wstępne pocynowanie padów, ustawienie złącza oraz lutowanie kolejnych wyprowadzeń niewielką ilością spoiwa.
W przypadku złączy SMD kluczowe jest precyzyjne ustawienie wszystkich wyprowadzeń względem padów. Przy długich listwach, takich jak 2×40 SMT, warto najpierw przylutować dwa skrajne piny, ponownie sprawdzić położenie elementu, a dopiero potem wykonać pozostałe połączenia.
Wskazówki praktyczne przy lutowaniu goldpinów
Podczas montażu warto stosować kilka sprawdzonych zasad:
- Podgrzewaj jednocześnie pad i pin – skupienie ciepła wyłącznie na jednym elemencie utrudnia prawidłowe zwilżenie obu powierzchni;
- Używaj topnika przeznaczonego do elektroniki – poprawia zwilżanie i jakość połączenia, szczególnie w przypadku starszych płytek lub utlenionych wyprowadzeń;
- Zaczynaj od skrajnych pinów – pełnią one funkcję punktów mocujących i ułatwiają zachowanie właściwego ustawienia złącza;
- Kontroluj połączenia pod lupą – zwracaj uwagę na mostki lutownicze, zimne luty, pęknięcia i niedolutowane pady;
- Usuwaj wymagające czyszczenia pozostałości topnika – mogą powodować korozję lub zwiększać przewodnictwo powierzchniowe w obecności wilgoci.