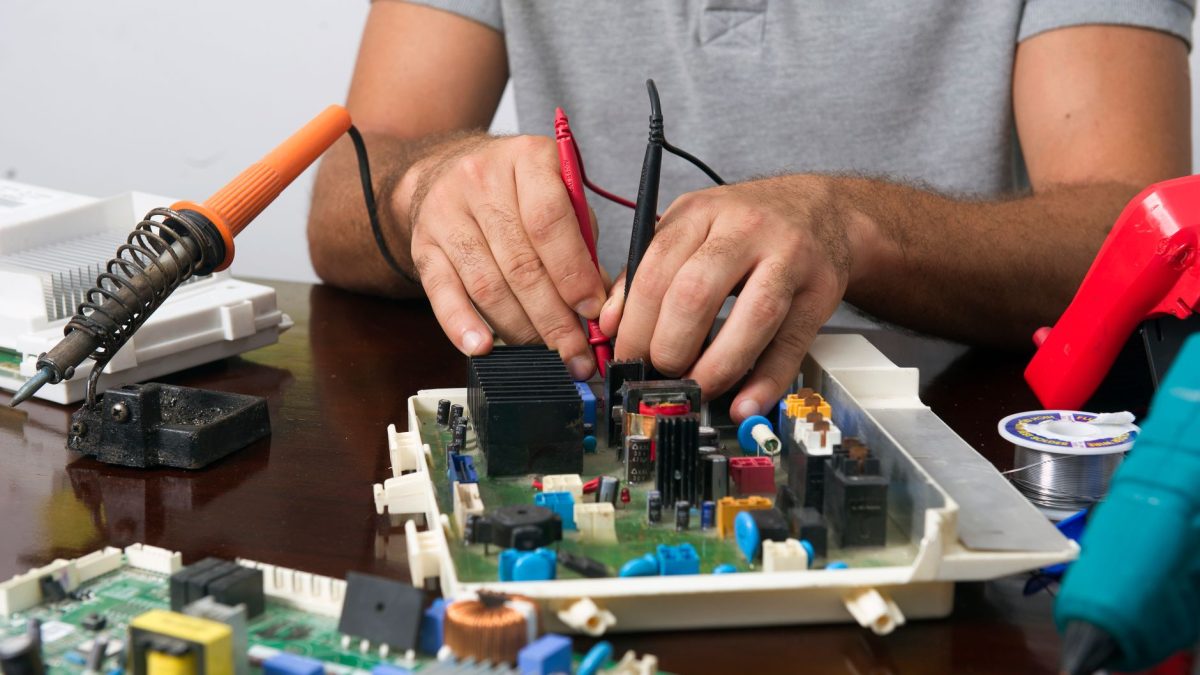
Lutowanie to jedna z podstawowych umiejętności w elektronice — niezbędna podczas montażu, naprawy i modyfikowania układów. Nie polega jednak na prostym „przyklejaniu” elementów cyną. To kontrolowany proces termiczny, w którym błędy mogą prowadzić do uszkodzenia podzespołów, ścieżek PCB lub całego urządzenia.
Skuteczne lutowanie wymaga znajomości podstaw, właściwego doboru narzędzi i regularnej praktyki. Równie ważne są organizacja stanowiska, kontrola temperatury oraz umiejętność oceny jakości połączeń.
Co to jest lutowanie i na czym polega?
Lutowanie to łączenie metalowych elementów za pomocą spoiwa lutowniczego, które topi się w niższej temperaturze niż łączone materiały. Płynne spoiwo zwilża powierzchnie i wnika w mikroszczeliny, a po zastygnięciu tworzy trwałe połączenie przewodzące prąd.
W elektronice stosuje się przede wszystkim lutowanie miękkie. Najczęściej wykonuje się je grotem rozgrzanym do około 300–350°C, używając stopów na bazie cyny.
O jakości połączenia decydują trzy podstawowe czynniki:
- ciepło – powinno skutecznie ogrzać łączone powierzchnie, ale nie może doprowadzić do przegrzania podzespołów lub laminatu;
- spoiwo – stop na bazie cyny, ołowiowy albo bezołowiowy, często zawierający rdzeń topnikowy;
- topnik – substancja usuwająca tlenki i ułatwiająca zwilżanie metalu przez spoiwo.
Podstawowe narzędzia i akcesoria do lutowania
Rodzaje lutownic
W elektronice najczęściej wykorzystuje się następujące urządzenia:
- lutownica kolbowa – prosta i niedroga, dlatego dobrze sprawdza się podczas nauki oraz wykonywania podstawowych napraw; typowa moc wynosi od 20 do 60 W, a do drobnej elektroniki zazwyczaj wystarcza 25–40 W;
- stacja lutownicza – składa się ze sterownika i kolby z wymiennymi grotami; umożliwia precyzyjne ustawienie temperatury i jest najbardziej uniwersalnym rozwiązaniem do pracy z płytkami PCB oraz elementami THT i SMD;
- lutownica transformatorowa – nagrzewa się bardzo szybko, ale zapewnia ograniczoną kontrolę temperatury i może generować zakłócenia elektromagnetyczne; nadaje się głównie do grubszych przewodów i prostych prac warsztatowych, natomiast nie jest zalecana do delikatnej elektroniki;
- stacja na gorące powietrze – umożliwia lutowanie i rozlutowywanie elementów SMD, szczególnie podzespołów z wieloma wyprowadzeniami; wymaga wprawy, ponieważ niewłaściwa temperatura lub zbyt silny przepływ powietrza mogą uszkodzić elementy i laminat.
Groty lutownicze
Groty różnią się kształtem, rozmiarem i pojemnością cieplną. Najczęściej używa się następujących wariantów:
- groty stożkowe – przeznaczone do precyzyjnych prac i niewielkich pól lutowniczych;
- groty dłutowe – uniwersalne, dobrze przekazujące ciepło i odpowiednie do większości typowych połączeń;
- groty nożowe – przydatne między innymi podczas lutowania przeciąganego oraz pracy z wieloma wyprowadzeniami.
Grot należy dobierać do wielkości pola lutowniczego i wymaganej ilości ciepła. Zbyt mały grot może nie ogrzać skutecznie połączenia, natomiast zbyt duży utrudni precyzyjną pracę.
W praktyce warto kierować się następującymi zasadami:
- większa masa cieplna – pomaga utrzymać stabilną temperaturę podczas lutowania większych pól i przewodów, ale ogranicza precyzję;
- niewielki grot dłutowy – dobrze sprawdza się przy typowych elementach THT;
- małe dłuto lub drobny grot stożkowy – mogą być używane do elementów SMD w rozmiarach 0603 i 0402.
Spoiwo lutownicze
Najwygodniejszym rozwiązaniem jest drut lutowniczy z rdzeniem topnikowym, który zawiera kalafonię lub inny topnik przeznaczony do elektroniki.
Do drobnej elektroniki i elementów SMD warto wybrać drut o średnicy 0,3–0,5 mm. Do standardowych połączeń THT oraz przewodów wygodniejszy jest zwykle drut o średnicy 0,7–1,0 mm.
Spoiwo musi osiągnąć temperaturę nieco wyższą od swojej temperatury topnienia, ale nie powinno się przy tym przegrzewać łączonych elementów. Spoiwa bezołowiowe zazwyczaj wymagają wyższej temperatury roboczej niż stopy ołowiowe.
Topniki
Nawet jeśli drut lutowniczy ma rdzeń topnikowy, dodatkowy topnik może znacznie poprawić jakość połączenia. Jest szczególnie przydatny podczas pracy z utlenionymi padami, starymi przewodami i drobnymi elementami SMD.
W elektronice stosuje się między innymi:
- kalafonię – klasyczny topnik dostępny w postaci stałej lub jako roztwór;
- topnik w żelu lub pisaku – wygodny podczas precyzyjnego lutowania elementów SMD;
- pastę lutowniczą – mieszaninę drobin spoiwa i topnika, przeznaczoną głównie do montażu SMD za pomocą gorącego powietrza lub pieca rozpływowego.
W elektronice nie wolno używać kwasu solnego ani agresywnych topników przeznaczonych do instalacji hydraulicznych. Ich pozostałości mogą powodować korozję połączeń, przewodów i ścieżek PCB.
Akcesoria i wyposażenie stanowiska
Bezpieczną i wygodną pracę ułatwiają następujące akcesoria:
- podstawka pod lutownicę – umożliwia bezpieczne odkładanie nagrzanego narzędzia;
- gąbka lub czyścik z wiórów mosiężnych – służą do usuwania pozostałości spoiwa i tlenków z grota; wilgotna gąbka chwilowo go schładza, natomiast czyścik mosiężny nie powoduje tak gwałtownego spadku temperatury;
- uchwyt montażowy – stabilizuje płytkę lub przewody podczas lutowania;
- pęsety, szczypce i kombinerki – ułatwiają manipulowanie elementami oraz przewodami;
- odsysacz cyny i plecionka rozlutownicza – pozwalają usuwać nadmiar spoiwa i poprawiać wadliwe połączenia;
- koszulki termokurczliwe i taśma izolacyjna – służą do zabezpieczania połączeń przewodów;
- lupa lub mikroskop – ułatwiają montaż SMD i kontrolę wykonanych spoin;
- multimetr – umożliwia sprawdzanie ciągłości obwodu i wykrywanie zwarć.
Bezpieczeństwo i organizacja stanowiska
Zasady BHP i komfort pracy
Podczas lutowania należy przestrzegać podstawowych zasad bezpieczeństwa:
- pracować przy dobrym oświetleniu i na stabilnym, odpornym na temperaturę blacie;
- zapewnić skuteczną wentylację, ponieważ dym powstający podczas rozkładu topnika może działać drażniąco;
- używać podstawki i nigdy nie odkładać rozgrzanej lutownicy bezpośrednio na stół;
- utrzymywać porządek, aby ograniczyć ryzyko przypadkowego dotknięcia gorącym grotem;
- stosować okulary ochronne, zwłaszcza podczas używania odsysacza cyny lub lutowania grubszych przewodów;
- nie jeść ani nie pić przy stanowisku, a po pracy dokładnie umyć ręce, szczególnie po kontakcie ze spoiwem ołowiowym.
Przy regularnym lutowaniu warto korzystać z pochłaniacza oparów lutowniczych. Zwykły wentylator może odsunąć dym od twarzy, ale nie usuwa zanieczyszczeń z pomieszczenia.
Ochrona ESD
Podczas pracy z układami scalonymi, zwłaszcza wykonanymi w technologii CMOS, należy ograniczyć ryzyko wyładowań elektrostatycznych:
- używać maty antystatycznej i opaski ESD podłączonych do właściwego punktu uziemienia;
- unikać dotykania palcami wyprowadzeń i pól kontaktowych podzespołów;
- przechowywać wrażliwe elementy w opakowaniach antystatycznych.
Przygotowanie do lutowania
Czyszczenie i odtłuszczanie
Przed rozpoczęciem pracy należy usunąć z łączonych powierzchni zabrudzenia, tłuszcz i warstwę tlenków. Odpowiednie przygotowanie poprawia zwilżanie metalu przez spoiwo i zwiększa trwałość połączenia.
Do czyszczenia można wykorzystać:
- alkohol izopropylowy, czyli IPA;
- delikatny czyścik z włókniny;
- papier bezpyłowy;
- topnik przeznaczony do elektroniki, jeśli powierzchnia jest lekko utleniona.
Czyszczenie i pobielanie grota
Grot powinien być czysty i pokryty cienką warstwą spoiwa. Pobielenie poprawia przewodzenie ciepła oraz chroni jego powierzchnię przed utlenianiem.
Prawidłowe pobielanie grota przebiega następująco:
- nagrzej lutownicę do temperatury roboczej;
- oczyść grot wilgotną gąbką lub czyścikiem mosiężnym;
- nałóż niewielką ilość świeżego spoiwa na roboczą powierzchnię grota;
- usuń nadmiar, pozostawiając cienką i równomierną warstwę.
Przed wyłączeniem lutownicy warto ponownie pokryć grot niewielką ilością spoiwa. Warstwa ochronna ograniczy jego utlenianie podczas stygnięcia i przechowywania.
Pobielanie przewodów
Pobielanie przewodów wielodrutowych ułatwia ich późniejsze lutowanie i zapobiega rozchodzeniu się pojedynczych żył. Nie należy jednak pobielać końcówek przeznaczonych do typowych zacisków śrubowych.
Spoiwo pod naciskiem śruby może się z czasem odkształcić, powodując poluzowanie połączenia i wzrost jego rezystancji. Przewody wielodrutowe montowane w zaciskach śrubowych należy zakończyć odpowiednio dobranymi tulejkami zaciskowymi.
Ustawienie temperatury lutownicy
Dla większości typowych prac elektronicznych temperatura grota mieści się w zakresie 300–350°C. Dokładne ustawienie zależy od rodzaju spoiwa, rozmiaru grota, powierzchni połączenia oraz wydajności cieplnej stacji.
Orientacyjne zakresy temperatur przedstawiają się następująco:
| Rodzaj spoiwa | Typowa temperatura grota | Uwagi |
|---|---|---|
| ołowiowe | 300–330°C | zwykle łatwiej się rozpływa i wymaga niższej temperatury |
| bezołowiowe | 330–350°C | najczęściej wymaga wyższej temperatury i skuteczniejszego przekazywania ciepła |
Zbyt niska temperatura nie zawsze chroni element przed uszkodzeniem. Może wydłużyć czas grzania, przez co do podzespołu i laminatu zostanie przekazane więcej ciepła.
Zbyt niska temperatura może powodować:
- nieprawidłowe zwilżanie powierzchni;
- nadmierne wydłużenie czasu lutowania;
- powstawanie słabych, porowatych lub niepełnych spoin.
Zbyt wysoka temperatura może prowadzić do następujących problemów:
- przegrzania elementów i pól lutowniczych;
- oderwania padów PCB;
- degradacji lub zwęglenia laminatu;
- szybkiego wypalania topnika i utleniania grota.
Jak lutować elementy THT na płytce PCB?
Podczas lutowania elementów przewlekanych, takich jak rezystory, kondensatory i listwy goldpin, warto zachować następującą kolejność:
- przygotuj płytkę i elementy – sprawdź, czy pola lutownicze są czyste, a w razie potrzeby przemyj płytkę alkoholem izopropylowym;
- umieść element w płytce – przełóż wyprowadzenia przez otwory i lekko zegnij je po stronie lutowania, aby element nie wypadł; nie wyginaj nóżek bezpośrednio przy obudowie;
- ustaw temperaturę – dla większości prac odpowiedni będzie zakres 300–350°C;
- nałóż topnik – niewielka ilość na padzie i wyprowadzeniu poprawi rozpływanie spoiwa, szczególnie w przypadku starszych lub utlenionych powierzchni;
- podgrzej punkt lutowniczy – przyłóż grot jednocześnie do padu i wyprowadzenia elementu, aby obie powierzchnie nagrzewały się równomiernie;
- podaj spoiwo – dotknij nim miejsca styku padu i wyprowadzenia, a nie wyłącznie grota; spoiwo powinno rozpłynąć się po nagrzanych powierzchniach;
- kontroluj czas grzania – typowe połączenie powinno powstać w ciągu kilku sekund; jeśli trwa to dłużej, sprawdź temperaturę, rozmiar grota, czystość powierzchni i ilość topnika;
- zakończ lutowanie – najpierw odsuń drut lutowniczy, a następnie grot; nie poruszaj elementem do czasu całkowitego zestalenia spoiwa;
- oceń jakość spoiny – spoiwo powinno równomiernie otaczać wyprowadzenie i zwilżać pad; spoina bezołowiowa może być mniej błyszcząca, dlatego oceniaj również jej kształt i pokrycie powierzchni;
- przytnij wyprowadzenie – po ostygnięciu odetnij nadmiar nóżki cążkami bocznymi, uważając, aby odcięty fragment nie odskoczył w stronę twarzy.
Jak lutować przewody i kable?
Przygotowanie przewodów
Przewód należy przygotować tak, aby nie uszkodzić żył i zapewnić równomierne rozpływanie spoiwa:
- zdejmij izolację – odsłoń odpowiednią długość miedzi, nie przecinając pojedynczych drucików;
- skręć żyły – delikatnie skręć odsłonięte druciki, aby się nie rozchodziły;
- nałóż topnik – użyj niewielkiej ilości preparatu przeznaczonego do elektroniki.
Pobielanie przewodów
Każdą końcówkę przeznaczoną do lutowania należy pobielić osobno, pokrywając ją cienką i równomierną warstwą spoiwa.
- przyłóż gorący grot do odsłoniętej miedzi;
- po ogrzaniu przewodu przyłóż spoiwo do miedzi, a nie bezpośrednio do grota;
- pozwól, aby spoiwo wniknęło między żyły przewodu;
- odsuń spoiwo, a następnie grot;
- sprawdź, czy warstwa jest równomierna i nie tworzy dużej kropli na końcu przewodu.
Lutowanie dwóch przewodów
Aby uzyskać trwałe i bezpiecznie zaizolowane połączenie, należy wykonać następujące czynności:
- nasuń koszulkę termokurczliwą – zrób to przed połączeniem przewodów i odsuń ją od miejsca lutowania;
- pobiel oba przewody – przygotuj każdą końcówkę osobno;
- połącz przewody mechanicznie – skręć końcówki ze sobą lub zaczep je metodą „na hak”;
- nałóż dodatkowy topnik – niewielka ilość ułatwi równomierne rozpłynięcie spoiwa;
- podgrzej połączenie – przyłóż grot tak, aby równomiernie ogrzać oba przewody;
- dodaj spoiwo w razie potrzeby – zwykle wystarczy niewielka ilość, ponieważ końcówki są już pobielone;
- pozostaw połączenie nieruchomo – zaczekaj do całkowitego zestalenia i ostygnięcia spoiwa;
- zabezpiecz połączenie – nasuń koszulkę na spoinę i obkurcz ją opalarką lub innym kontrolowanym źródłem gorącego powietrza.
Lutowanie SMD
Lutowanie elementów SMD wymaga większej precyzji niż montaż THT, ale opiera się na tych samych zasadach: czyste powierzchnie, odpowiednia temperatura, dobrze dobrany grot i kontrolowana ilość spoiwa.
Ogólne wskazówki
Podczas ręcznego montażu SMD warto przestrzegać następujących zasad:
- stosować dodatkowy topnik w żelu lub pisaku, który poprawia rozpływanie spoiwa;
- upewnić się, że pady są czyste i odtłuszczone;
- używać odpowiednio małego grota oraz drutu lutowniczego o średnicy około 0,3–0,5 mm;
- przytrzymywać element pęsetą bez wywierania nadmiernego nacisku;
- kontrolować ilość spoiwa, aby nie tworzyć mostków między sąsiednimi wyprowadzeniami.
Przykładowa procedura lutowania układu SMD
Układ SMD można zamontować ręcznie w następujący sposób:
- nałóż topnik na pady;
- delikatnie pobiel jeden pad narożny;
- ustaw układ we właściwej pozycji i podgrzej pobielony pad, stabilizując element pęsetą;
- sprawdź ustawienie wszystkich wyprowadzeń względem padów;
- przylutuj przeciwległe wyprowadzenie, aby unieruchomić układ;
- przylutuj pozostałe wyprowadzenia pojedynczo lub zastosuj lutowanie przeciągane, jeśli masz odpowiednią wprawę;
- usuń ewentualne mostki za pomocą topnika i plecionki rozlutowniczej;
- skontroluj połączenia pod lupą lub mikroskopem, a następnie sprawdź multimetrem, czy nie występują zwarcia.
Typowe błędy podczas lutowania i sposoby ich unikania
Zimne i nieprawidłowe luty
Zimny lut to słabe i kruche połączenie, które może mieć podwyższoną rezystancję oraz powodować niestabilne działanie urządzenia.
Do typowych objawów nieprawidłowej spoiny należą:
- nieregularna lub porowata powierzchnia;
- brak właściwego zwilżenia padu albo wyprowadzenia;
- kulisty kształt spoiwa zamiast równomiernego menisku;
- przerywane lub niestabilne działanie układu.
Najczęstsze przyczyny zimnych lutów to:
- zbyt niska temperatura lub niewystarczające ogrzanie powierzchni;
- brak topnika albo jego zbyt mała ilość;
- zabrudzone lub utlenione powierzchnie;
- poruszenie elementem podczas stygnięcia spoiny.
Aby ograniczyć ryzyko powstawania wadliwych połączeń:
- podgrzewaj jednocześnie pad i wyprowadzenie;
- dodawaj topnik przy problematycznych lub utlenionych powierzchniach;
- nie poruszaj elementem ani przewodem do czasu zestalenia spoiwa;
- oceniaj nie tylko połysk, lecz także kształt spoiny i stopień zwilżenia powierzchni.
Przegrzewanie elementów i padów
Nadmierne grzanie może prowadzić do poważnych uszkodzeń:
- oderwania padów od laminatu;
- zbrązowienia lub zwęglenia płytki PCB;
- uszkodzenia elementów wrażliwych na temperaturę;
- deformacji obudów, izolacji i złączy.
Najczęstsze przyczyny to zbyt wysoka temperatura, długotrwałe grzanie i mocne dociskanie grota. Ryzyko można ograniczyć, stosując następujące zasady:
- ustawiaj temperaturę odpowiednią do używanego spoiwa i rodzaju połączenia;
- dobieraj grot zapewniający skuteczne przekazywanie ciepła;
- nie dociskaj grota z dużą siłą;
- jeśli połączenie nie powstaje w ciągu kilku sekund, przerwij pracę, pozwól elementowi ostygnąć i usuń przyczynę problemu.
Zbyt duża ilość spoiwa
Nadmiar spoiwa tworzy duże, kuliste zgrubienia, utrudnia ocenę połączenia i zwiększa ryzyko zwarcia między sąsiednimi padami.
Aby temu zapobiec:
- podawaj spoiwo stopniowo i w niewielkich ilościach;
- stosuj drut o średnicy dopasowanej do wielkości połączenia;
- nie przenoś całej porcji spoiwa wyłącznie na grocie;
- usuwaj nadmiar odsysaczem lub plecionką rozlutowniczą.
Brudny lub utleniony grot
Utleniony grot słabo przewodzi ciepło, a spoiwo nie zwilża prawidłowo jego powierzchni. W efekcie wykonanie poprawnego połączenia staje się trudne nawet przy wysokiej temperaturze lutownicy.
Aby utrzymać grot w dobrym stanie:
- regularnie czyść go gąbką lub czyścikiem mosiężnym;
- pokrywaj jego roboczą powierzchnię cienką warstwą spoiwa;
- nie pozostawiaj rozgrzanego grota przez długi czas bez warstwy ochronnej;
- nie czyść powlekanego grota pilnikiem ani papierem ściernym, ponieważ można uszkodzić jego powłokę ochronną.
Nieprawidłowe podawanie spoiwa
Częstym błędem jest przykładanie spoiwa wyłącznie do grota. Powoduje to szybkie wypalenie topnika i nie gwarantuje właściwego ogrzania łączonych powierzchni.
Najpierw ogrzej pad i wyprowadzenie, a następnie podaj spoiwo bezpośrednio w miejsce ich styku. Dzięki temu spoiwo rozpłynie się po nagrzanych powierzchniach i prawidłowo je zwilży.
Niewłaściwe topniki
Kwas solny i agresywne topniki do instalacji rurowych są zdecydowanie niewskazane w elektronice. Ich pozostałości mogą powodować korozję przewodów, wyprowadzeń i ścieżek PCB.
Należy używać wyłącznie topników przeznaczonych do elektroniki, takich jak kalafonia, topnik w żelu lub preparaty typu no-clean. Jeśli producent wymaga usunięcia pozostałości, płytkę trzeba dokładnie wyczyścić odpowiednim środkiem.
Dobre praktyki podczas nauki lutowania
Umiejętność wykonywania trwałych połączeń najlepiej rozwijać stopniowo, ćwicząc na niedrogich lub niepotrzebnych podzespołach:
- ćwicz na zużytych płytkach PCB pochodzących z niesprawnych urządzeń;
- zacznij od prostych połączeń THT, a następnie przejdź do większych i łatwiejszych elementów SMD;
- po każdej serii lutów oglądaj spoiny pod lupą lub mikroskopem;
- sprawdzaj multimetrem ciągłość połączeń oraz brak zwarć;
- zwracaj uwagę na kształt spoiny, zwilżenie padu i obecność mostków;
- przed pracą nad docelowym urządzeniem przećwicz technikę na niepotrzebnych elementach;
- nie wykonuj bez odpowiednich kwalifikacji prac przy instalacjach ani urządzeniach zasilanych napięciem sieciowym 230 V.