PETG to jeden z najbardziej uniwersalnych filamentów technicznych do drukarek FDM. Doskonale sprawdza się w produkcji obudów, uchwytów i elementów montażowych do projektów elektronicznych. Warto po niego sięgnąć, gdy PLA okazuje się zbyt kruche, a ABS sprawia problemy z powodu skurczu i intensywnego zapachu podczas drukowania.
Czym jest PETG?
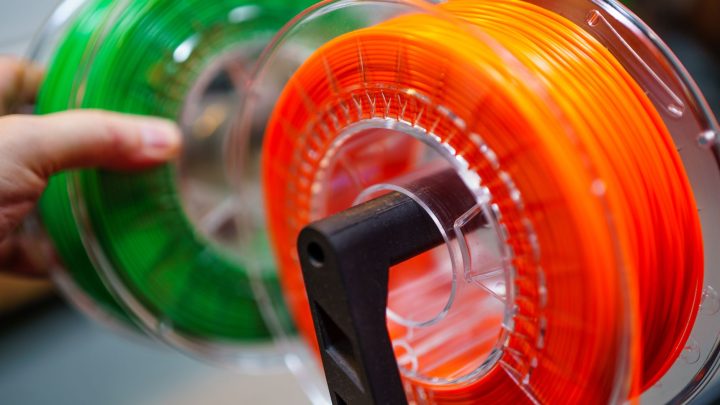
PETG, czyli politereftalan etylenu modyfikowany glikolem, to termoplastyczny polimer z grupy poliestrów. Najczęściej występuje jako filament o średnicy 1,75 mm lub 2,85 mm, przeznaczony do drukowania metodą FFF/FDM. Dodatek glikolu zwiększa udarność, ogranicza kruchość i ułatwia drukowanie w porównaniu z czystym PET.
Do najważniejszych właściwości PETG należą:
- Wysoka wytrzymałość mechaniczna i udarność – elementy z PETG trudniej złamać niż części wykonane z PLA;
- Dobra odporność chemiczna – materiał jest odporny między innymi na wiele olejów i częściowo na alkohole;
- Wyższa odporność termiczna niż PLA – wydruki są mniej podatne na odkształcenia w podwyższonej temperaturze otoczenia;
- Bardzo dobra adhezja międzywarstwowa – mocne połączenie warstw zwiększa trwałość gotowych części;
- Silna przyczepność do stołu – podczas drukowania na szkle lub gładkim PEI może być potrzebna warstwa separacyjna;
- Umiarkowany skurcz – jest znacznie mniejszy niż w przypadku ABS, dlatego drukowanie zazwyczaj nie wymaga zamkniętej komory.
PETG szczególnie dobrze nadaje się na obudowy, uchwyty, dystanse i elementy mechaniczne, które muszą wytrzymywać częste użytkowanie oraz sporadyczne uderzenia.
Podstawowe parametry druku PETG
Dokładne ustawienia zależą od producenta i konkretnej odmiany filamentu, ale typowe zakresy dla standardowego PETG są następujące:
- Temperatura dyszy – zazwyczaj 220–250°C;
- Temperatura stołu – najczęściej 70–90°C;
- Prędkość druku – zwykle 30–60 mm/s jako ustawienie początkowe;
- Chłodzenie – przeważnie 0–30% dla głównych warstw oraz 0% dla pierwszej warstwy.
Przykładowe zalecenia dla różnych odmian materiału wyglądają następująco:
- Fiberlogy Easy PET-G – dysza 230–250°C, stół 75–85°C, nawiew 0–25% i prędkość poniżej 100 mm/s;
- PETG z dodatkiem PTFE – dysza 220–240°C, stół około 90°C, nawiew 0–25% i prędkość poniżej 100 mm/s;
- Standardowy PETG innych producentów – dysza 230–245°C, stół 70–90°C, chłodzenie 20–50% i prędkość 35–60 mm/s.
Dobrym punktem wyjścia jest temperatura 235–240°C dla dyszy oraz 75–80°C dla stołu. Następnie warto korygować temperaturę dyszy w krokach co 5°C, obserwując wygląd powierzchni, nitkowanie i wytrzymałość warstw.
Właściwości mechaniczne i użytkowe w elektronice
PETG łączy łatwość drukowania z trwałością potrzebną w wielu projektach elektronicznych:
- Wytrzymałość na uderzenia – PETG jest znacznie bardziej odporny na uderzenia niż PLA, dlatego wydruki rzadziej pękają podczas upadku lub dokręcania śrub;
- Elastyczność i ograniczona kruchość – materiał częściej lekko się ugina, zamiast gwałtownie pękać, co jest korzystne w zatrzaskach, klipsach i klapach serwisowych;
- Odporność na temperaturę – obudowy zamontowane w szafach sterowniczych lub w pobliżu zasilaczy impulsowych są mniej podatne na deformację niż części z PLA;
- Odporność chemiczna – materiał dobrze znosi kontakt z wieloma olejami i łagodnymi środkami czyszczącymi używanymi w warsztatach;
- Przepuszczalność światła – przezroczysty PETG może być wykorzystywany do produkcji kloszy LED, okienek diagnostycznych i światłowodów panelowych.
W porównaniu z ABS PETG ma mniejszy skurcz, rzadziej pęka podczas drukowania i nie wymaga zamkniętej komory w większości typowych zastosowań. Podczas pracy wydziela również mniej intensywny zapach.
Przygotowanie drukarki do PETG
1. Dysza i głowica drukująca
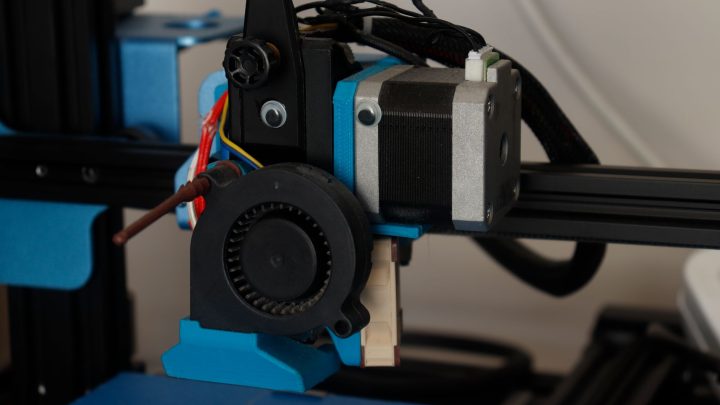
Przed rozpoczęciem drukowania należy sprawdzić konfigurację głowicy i wydajność układu podawania filamentu:
- Średnica dyszy – standardowa dysza 0,4 mm jest wystarczająca do większości zastosowań;
- Materiał dyszy – zwykły PETG nie jest silnie ścierny, ale odmiany wzmacniane włóknami lub cząstkami magnetycznymi mogą wymagać dyszy utwardzanej;
- Przepływ materiału – warto skalibrować go przed drukowaniem, aby uniknąć niedostatecznej ekstruzji przy wyższych prędkościach.
2. Powierzchnia stołu i przyczepność
PETG bardzo mocno przywiera do niektórych powierzchni roboczych. Drukowanie bezpośrednio na szkle lub gładkim PEI może doprowadzić do ich uszkodzenia podczas odrywania części. Klej nie zawsze służy więc do zwiększania przyczepności — często pełni funkcję warstwy separacyjnej.
Zalecenia zależą od rodzaju powierzchni stołu:
- Gładki PEI – temperatura 60–70°C i cienka warstwa kleju w sztyfcie pełniącego funkcję separatora;
- Szkło – temperatura 60–70°C oraz klej, preparat adhezyjny lub taśma maskująca;
- Teksturowany PEI – temperatura 70–80°C, która zazwyczaj zapewnia bardzo dobrą przyczepność.
3. Chłodzenie
Siłę nawiewu należy dobrać tak, aby zachować równowagę między jakością detali a wytrzymałością połączeń między warstwami:
- Pierwsza warstwa – nawiew wyłączony, aby uzyskać wysoką przyczepność do stołu;
- Kolejne warstwy – nawiew 20–50%, zależnie od geometrii modelu i oczekiwanej wytrzymałości;
- Małe detale i mosty – nawiew można chwilowo zwiększyć do 30–50%.
Praktyczny profil druku PETG
Dla typowej drukarki FDM z dyszą 0,4 mm i podgrzewanym stołem można przyjąć następujące ustawienia początkowe:
- Temperatura dyszy – 235–240°C;
- Temperatura stołu – 70–80°C;
- Wysokość warstwy – 0,2 mm, a dla pierwszej warstwy 0,2–0,25 mm;
- Prędkość ścian zewnętrznych – 25–45 mm/s;
- Prędkość ścian wewnętrznych – 35–60 mm/s;
- Prędkość wypełnienia – 50–90 mm/s, jeśli pozwala na to wydajność głowicy;
- Prędkość pierwszej warstwy – 15–25 mm/s;
- Chłodzenie pierwszej warstwy – 0%;
- Chłodzenie kolejnych warstw – 20–40% jako punkt wyjścia;
- Przepływ – 95–105%, zależnie od filamentu i kalibracji ekstrudera.
Ustawienia zawsze należy dopasować do konkretnego filamentu, konstrukcji drukarki, wydajności głowicy oraz geometrii modelu.
Retrakcja i nitkowanie PETG
PETG jest bardziej lepki i płynny niż PLA, dlatego ma większą skłonność do nitkowania. Dla ekstrudera bezpośredniego dobrym punktem wyjścia jest retrakcja 0,6–1,5 mm z prędkością 20–40 mm/s. W układzie Bowdena można rozpocząć od dystansu 3–6 mm przy tej samej prędkości.
Nitkowanie można ograniczyć na kilka sposobów:
- Obniżyć temperaturę dyszy – zmiana z 240°C na 235°C może wyraźnie zmniejszyć wyciekanie materiału;
- Zastosować umiarkowane chłodzenie – nawiew na poziomie 20–30% pomaga kontrolować mosty bez nadmiernego osłabiania połączeń między warstwami;
- Skonfigurować ruchy jałowe – warto ograniczyć przejazdy nad pustymi obszarami modelu;
- Włączyć wycieranie dyszy – funkcje takie jak
wipemogą zmniejszyć ilość nitek, jeśli są dostępne w programie tnącym.
Suszenie i przechowywanie PETG
PETG jest materiałem higroskopijnym, dlatego pochłania wilgoć z powietrza. Zawilgocony filament może powodować pęcherzyki, trzaski podczas ekstruzji, chropowatą powierzchnię i niestabilny przepływ materiału.
Filament należy zwykle suszyć w temperaturze 60–70°C przez kilka godzin, zgodnie z zaleceniami producenta. Po wysuszeniu najlepiej przechowywać go w szczelnym pojemniku lub worku próżniowym z pochłaniaczem wilgoci, na przykład żelem krzemionkowym.
W przypadku obudów i części o cienkich ściankach wilgotny PETG szczególnie mocno pogarsza jakość powierzchni. Wysuszenie materiału zapewnia stabilniejszy przepływ, ogranicza nitkowanie i poprawia estetykę wydruku.
Typowe problemy z PETG i sposoby ich rozwiązania
1. Słaba pierwsza warstwa lub odklejanie się wydruku
Jeśli model nie przylega prawidłowo do stołu, warto sprawdzić następujące ustawienia:
- Zbyt niska temperatura stołu lub włączony nawiew – zwiększyć temperaturę stołu do 75–85°C i wyłączyć chłodzenie pierwszej warstwy;
- Nieodpowiednio przygotowana powierzchnia – oczyścić stół i zastosować klej w sztyfcie, taśmę maskującą lub specjalny preparat adhezyjny;
- Zbyt duży odstęp dyszy od stołu – nieznacznie zmniejszyć odległość, aby pierwsza warstwa była lepiej dociśnięta.
2. Nitkowanie
W celu ograniczenia nitek między elementami modelu należy:
- obniżyć temperaturę dyszy o 5–10°C,
- nieznacznie zwiększyć dystans lub prędkość retrakcji w granicach zalecanych dla danego ekstrudera,
- ograniczyć prędkość drukowania małych detali i ustawić minimalny czas warstwy.
3. Zbyt mocna przyczepność do stołu
Jeżeli zdjęcie gotowego modelu wymaga użycia nadmiernej siły, można:
- zastosować warstwę separacyjną, na przykład klej, preparat adhezyjny lub taśmę,
- obniżyć temperaturę stołu po wydrukowaniu kilku pierwszych warstw, na przykład z 80°C do 70°C,
- poczekać, aż stół i wydruk całkowicie ostygną przed zdjęciem części.
4. Niewyraźne detale lub rozmyte krawędzie
Problemy z odwzorowaniem szczegółów najczęściej wynikają z temperatury, prędkości lub nieprawidłowego przepływu:
- Zbyt wysoka temperatura dyszy – obniżyć ją z 245°C do 235–240°C;
- Zbyt duża prędkość druku – ustawić prędkość ścian zewnętrznych na 25–35 mm/s;
- Zbyt wysoki przepływ – zmniejszyć go stopniowo, na przykład ze 100% do 95%.
Przezroczysty PETG – wskazówki dotyczące kloszy LED
Podczas projektowania kloszy LED, światłowodów panelowych i okienek diagnostycznych warto ograniczyć liczbę granic między ścieżkami materiału. Dobrym punktem wyjścia jest jedna ściana obwodowa, brak warstw górnych i dolnych oraz wypełnienie 100% prowadzone w jednym kierunku, pod kątem 0° lub 90°.
Przezroczysty PETG warto drukować wolniej, przy temperaturze dyszy zbliżonej do górnej granicy zalecanego zakresu, na przykład 245–250°C, oraz z minimalnym chłodzeniem. Takie ustawienia poprawiają łączenie warstw i ograniczają rozpraszanie światła. Efektem są części półprzezroczyste, które w sprzyjających warunkach mogą częściowo przypominać szkło.
PETG w elektronice – praktyczne zastosowania
PETG odpowiada na potrzeby hobbystów, konstruktorów i inżynierów tworzących prototypowe oraz małoseryjne systemy elektroniczne. Najczęściej wykorzystuje się go w następujących zastosowaniach:
- Obudowy i panele frontowe – do płytek PCB, zasilaczy, sterowników, modułów IoT, przycisków, złączy i wyświetlaczy;
- Uchwyty i mocowania – adaptery na szynę DIN, uchwyty czujników, kamer, modułów ESP i Arduino oraz elastyczne klipsy do przewodów;
- Elementy mechaniczne – dystanse, ramki montażowe, prowadnice, wsporniki i dźwignie przenoszące niewielkie obciążenia dynamiczne;
- Oświetlenie i optyka – klosze LED, dyfuzory, światłowody panelowe oraz okienka umożliwiające obserwację diod i wskaźników;
- Wyposażenie warsztatu – organizery, pojemniki na komponenty, uchwyty narzędzi oraz obudowy przyrządów pomiarowych.
Porównanie PETG z PLA i ABS w elektronice
Poniższe zestawienie przedstawia najważniejsze różnice między popularnymi filamentami używanymi do wykonywania części elektronicznych:
| Cecha | PLA | PETG | ABS |
|---|---|---|---|
| Temperatura druku | Około 200–220°C | 220–250°C | Około 230–260°C |
| Temperatura stołu | 50–60°C lub stół niepodgrzewany | 70–90°C | Około 90–110°C |
| Skurcz | Niski | Niski lub umiarkowany | Wysoki |
| Odporność na uderzenia | Niska lub średnia | Wysoka | Wysoka |
| Odporność termiczna | Niska | Średnia lub podwyższona | Wysoka |
| Trudność drukowania | Bardzo niska | Niska lub średnia | Wysoka |
| Zapach podczas drukowania | Minimalny | Minimalny | Wyraźny |
| Typowe zastosowania | Prototypy i elementy dekoracyjne | Obudowy, uchwyty i części użytkowe | Części pracujące w trudniejszych warunkach |
W większości amatorskich i półprofesjonalnych projektów elektronicznych PETG zapewnia bardzo dobry kompromis między łatwością drukowania, trwałością i odpornością termiczną.
Zalecany proces rozpoczęcia pracy z PETG
Aby szybko przygotować stabilny profil materiału, warto przejść przez kolejne etapy:
- Wybrać filament z dokładną kartą parametrów – przykładowy zalecany zakres wynosi 230–245°C dla dyszy i 70–85°C dla stołu;
- Wprowadzić podstawowe ustawienia w programie tnącym – ustawić dyszę na 235–240°C, stół na 75–80°C, wysokość pierwszej warstwy na 0,2–0,25 mm, jej prędkość na około 20 mm/s, a nawiew na 0%;
- Dobrać konstrukcję części – zastosować trzy obrysy oraz wypełnienie 20–30% dla typowych obudów lub 50–100% dla mocno obciążonych uchwytów i mocowań;
- Ustawić retrakcję odpowiednią do ekstrudera – rozpocząć na przykład od 1 mm dla ekstrudera bezpośredniego albo 4 mm dla układu Bowdena;
- Wydrukować model testowy – ocenić przyczepność pierwszej warstwy, intensywność nitkowania, jakość powierzchni i wytrzymałość połączeń między warstwami;
- Skorygować profil – zmieniać temperaturę dyszy i stołu w krokach co 5°C oraz dostosować prędkość ścian zewnętrznych do oczekiwanej jakości.