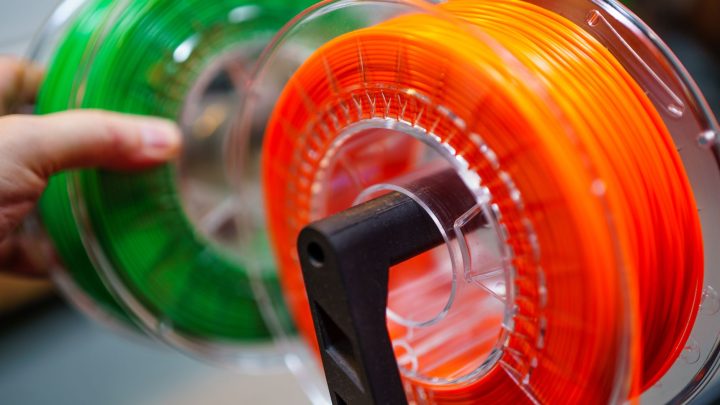
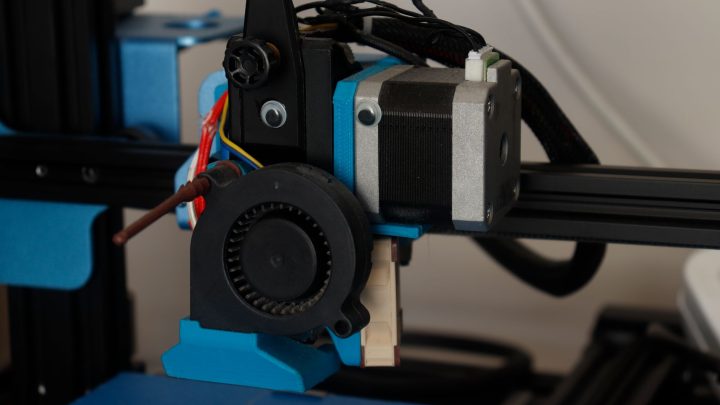
Filament PETG to jeden z najlepszych materiałów do druku 3D elementów użytkowych, zwłaszcza obudów, uchwytów i części mechanicznych stosowanych w projektach elektronicznych. Łączy wysoką wytrzymałość, odporność na warunki środowiskowe i stosunkowo łatwą obsługę na drukarkach hobbystycznych.
Prawidłowo skonfigurowany druk z PETG pozwala uzyskać trwałe i funkcjonalne elementy. Wymaga jednak poznania właściwości materiału, zalecanych ustawień oraz sposobów rozwiązywania najczęstszych problemów.
Czym jest PETG?
PETG, określany również jako PET-G, to politereftalan etylenu modyfikowany glikolem. Jest odmianą PET, czyli tworzywa wykorzystywanego między innymi do produkcji butelek na napoje. Dodatek glikolu poprawia elastyczność i przetwarzalność materiału.
Dzięki tej modyfikacji PETG jest mniej kruchy, trudniejszy do złamania i łatwiejszy w drukowaniu niż standardowy PET. W druku 3D wyróżnia się wysoką wytrzymałością mechaniczną, dobrą elastycznością oraz niewielkim skurczem.
Podczas drukowania materiał zwykle nie wydziela intensywnego zapachu, co zwiększa komfort pracy w domowym warsztacie. Pomieszczenie nadal powinno być jednak odpowiednio wentylowane.
Kluczowe właściwości PETG ważne dla projektów elektronicznych
Właściwości mechaniczne
PETG charakteryzuje się wysoką odpornością na uderzenia oraz dobrą elastycznością. Wykonane z niego elementy mogą znosić powtarzalne obciążenia mechaniczne bez pękania.
Warstwy PETG bardzo dobrze się ze sobą łączą, co zwiększa trwałość wydruków i ogranicza ryzyko ich rozwarstwienia. Szczelność obudowy zależy jednak również od liczby obrysów, wysokości warstwy, ustawień przepływu oraz konstrukcji modelu.
Tworzywo wykazuje także dobrą odporność na zarysowania. Może być wykorzystywane do produkcji części narażonych na ścieranie, takich jak elementy robotów, uchwyty i prowadnice przewodów.
Właściwości termiczne
Odporność cieplna PETG zależy od składu konkretnego filamentu i zaleceń producenta. Materiał znosi wyższe temperatury niż PLA, ale pod tym względem ustępuje takim tworzywom jak ABS i ASA.
Dla niektórych filamentów producenci określają bezpieczną temperaturę użytkowania wydruków na około 65–80°C. Po przekroczeniu dopuszczalnego zakresu element może stopniowo mięknąć i odkształcać się pod obciążeniem.
PETG ma niewielki skurcz podczas chłodzenia, dlatego wykonane z niego modele są mniej podatne na wypaczanie i podwijanie niż wydruki z ABS. Obudowy elektroniki, duże panele i płyty montażowe z PETG stosunkowo rzadko deformują się podczas drukowania.
Odporność chemiczna i środowiskowa
PETG jest odporny na wodę i wilgoć, dlatego dobrze sprawdza się w obudowach przeznaczonych do pracy w trudniejszych warunkach. Sam materiał nie degraduje szybko pod wpływem wody, ale wydruk 3D nie staje się automatycznie całkowicie wodoszczelny. Szczelność zależy od konstrukcji modelu oraz ustawień druku.
Materiał jest odporny na wiele detergentów, soli i typowych substancji używanych w warsztacie. Odporność chemiczną należy jednak zawsze sprawdzić dla konkretnej mieszanki PETG oraz przewidywanego środowiska pracy.
Gotowe elementy z PETG są odporne na wodę, ale filament przed drukowaniem może chłonąć wilgoć z powietrza. Zawilgocony materiał pogarsza jakość powierzchni, zwiększa nitkowanie i może powodować powstawanie pęcherzyków. W takim przypadku filament należy wysuszyć.
Właściwości elektryczne istotne w elektronice
PETG jest tworzywem o właściwościach izolacyjnych, dlatego może być stosowany do wykonywania obudów, wsporników i elementów montażowych elektroniki. Większość producentów filamentów hobbystycznych nie podaje jednak szczegółowych parametrów dielektrycznych swoich produktów.
Standardowego PETG nie należy automatycznie traktować jako materiału spełniającego określone wymagania dotyczące izolacji elektrycznej lub odporności ogniowej. W urządzeniach pracujących z napięciem sieciowym należy używać tworzyw o potwierdzonych parametrach i odpowiednich certyfikatach.
Kontakt z żywnością i bezpieczeństwo
Niektóre odmiany czystego PETG mogą być dopuszczone do kontaktu z żywnością. Nie oznacza to jednak, że wykonany z nich wydruk będzie automatycznie bezpieczny. Znaczenie mają między innymi barwniki, dodatki, czystość dyszy oraz porowata struktura powierzchni powstająca podczas druku 3D.
W projektach elektronicznych kontakt z żywnością ma zwykle mniejsze znaczenie. PETG jest natomiast ceniony za brak intensywnego zapachu podczas prawidłowo prowadzonego druku.
Dlaczego PETG jest dobrym wyborem do projektów elektronicznych?
PETG zapewnia większą odporność mechaniczną i termiczną niż PLA, a jednocześnie jest łatwiejszy w drukowaniu niż ABS. Jego najważniejsze zalety w projektach elektronicznych obejmują:
- Niewielki skurcz – ułatwia drukowanie dużych obudów, płyt montażowych i maskownic przy ograniczonym ryzyku odklejania narożników od stołu;
- odporność na wodę i wilgoć – pozwala tworzyć obudowy czujników pogodowych, stacji pomiarowych i robotów mobilnych;
- wysoka adhezja międzywarstwowa – zmniejsza podatność uchwytów, ramion robotów i prowadnic przewodów na pękanie wzdłuż warstw;
- dobra odporność mechaniczna – sprawdza się w elementach narażonych na uderzenia, drgania i powtarzalne obciążenia;
- dostępność wersji transparentnych – umożliwia wykonywanie okienek na diody LED, wyświetlacze i wskaźniki umieszczone wewnątrz obudowy.
W zastosowaniach zewnętrznych trzeba dodatkowo zadbać o uszczelnienie połączeń, otworów montażowych oraz przepustów kablowych.
Parametry druku PETG – praktyczne ustawienia
Poniższe wartości stanowią typowe punkty wyjścia. Ostateczne ustawienia należy dopasować do konkretnego filamentu, drukarki, konstrukcji ekstrudera, geometrii modelu i rodzaju powierzchni roboczej:
| Parametr | Typowy zakres | Zalecany punkt wyjścia |
|---|---|---|
| Temperatura dyszy | 220–250°C | 235–240°C |
| Temperatura stołu | 60–90°C | 70–80°C |
| Chłodzenie | 20–50% | 30–40% po pierwszych warstwach |
| Prędkość druku | 35–60 mm/s | około 40–50 mm/s |
| Prędkość pierwszej warstwy | 15–25 mm/s | około 20 mm/s |
| Retrakcja w ekstruderze bezpośrednim | 0,5–2 mm | zgodnie z testem retrakcji |
| Retrakcja w układzie Bowdena | 3–7 mm | zgodnie z testem retrakcji |
| Prędkość retrakcji | 25–50 mm/s | zgodnie z zaleceniami drukarki |
Temperatura dyszy
Typowy zakres temperatury dyszy dla PETG wynosi 220–250°C, a często stosowany punkt wyjścia to 230–245°C. Kalibrację można rozpocząć od około 235–240°C, a następnie korygować temperaturę na podstawie wyglądu powierzchni, wytrzymałości warstw i intensywności nitkowania.
Podczas drukowania przezroczystego PETG nieco wyższa temperatura może poprawić przepływ materiału i połączenie warstw. Nadmierne podniesienie temperatury zwiększa jednak ryzyko nitkowania, wyciekania filamentu i pogorszenia jakości detali.
Temperatura stołu
Typowy zakres temperatury stołu dla PETG wynosi 60–90°C. Dobrym punktem startowym jest zwykle 70–80°C.
W przypadku powierzchni PEI często stosuje się około 70°C. Na szkle pokrytym środkiem separującym można rozpocząć od 60–65°C.
Wyższa temperatura poprawia przyczepność pierwszej warstwy, ale może zwiększyć ryzyko zbyt mocnego przyklejenia modelu i uszkodzenia powierzchni roboczej.
Chłodzenie wentylatorem
PETG wymaga umiarkowanego chłodzenia, najczęściej na poziomie 20–50% mocy wentylatora. Pozwala to zachować dobrą adhezję międzywarstwową, a jednocześnie poprawić jakość detali.
Pierwsze warstwy można drukować bez chłodzenia, a następnie stopniowo zwiększać moc wentylatora, na przykład do 30–50%.
W przypadku przezroczystego PETG ograniczenie chłodzenia może poprawić jednorodność optyczną warstw. Ustawienie trzeba jednak dopasować do geometrii modelu, zwłaszcza przy drukowaniu mostów, przewieszeń i niewielkich detali.
Prędkość druku
Typowa prędkość druku PETG wynosi 35–60 mm/s. Ze względu na lepkość materiału zbyt szybkie drukowanie może pogorszyć jakość powierzchni i osłabić połączenie warstw.
Dla pierwszej warstwy warto zastosować prędkość około 15–25 mm/s, aby uzyskać dobrą przyczepność i równą szerokość ścieżek.
Retrakcja filamentu
PETG ma tendencję do nitkowania, dlatego prawidłowe ustawienie retrakcji ma duże znaczenie. Wymagana długość cofania filamentu zależy przede wszystkim od konstrukcji ekstrudera.
W systemach z napędem bezpośrednim zazwyczaj stosuje się retrakcję około 0,5–2 mm. W układach Bowdena często potrzebne jest około 3–7 mm. Typowa prędkość retrakcji wynosi 25–50 mm/s.
Zbyt długa lub zbyt szybka retrakcja może powodować problemy z podawaniem materiału. Ustawienia najlepiej dobrać za pomocą wydruku testowego.
Najczęstsze problemy z PETG i jak je rozwiązać
1. Nadmierna adhezja do stołu
PETG bardzo mocno przylega do wielu powierzchni. Może to utrudniać zdejmowanie wydruków, a nawet prowadzić do uszkodzenia powłoki stołu.
Na szkle i niektórych powierzchniach PEI warto stosować cienką warstwę środka separującego, na przykład kleju w sztyfcie. Nie służy ona wyłącznie do poprawy przyczepności, lecz przede wszystkim ułatwia bezpieczne zdjęcie gotowego modelu.
W razie potrzeby można nieco obniżyć temperaturę stołu po wydrukowaniu pierwszych warstw. Model należy zdejmować dopiero po ostygnięciu powierzchni roboczej.
2. Nitkowanie i powstawanie „pajączków”
PETG jest materiałem o stosunkowo dużej lepkości i może tworzyć cienkie nitki pomiędzy oddzielnymi fragmentami modelu. Najczęstsze przyczyny problemu to:
- zbyt wysoka temperatura dyszy,
- nieprawidłowo ustawiona retrakcja,
- zawilgocony filament,
- zbyt mała prędkość ruchów jałowych.
Rozwiązaniem jest stopniowe obniżanie temperatury, kalibracja retrakcji oraz dokładne wysuszenie materiału. Umiarkowane chłodzenie, na przykład na poziomie 30–50%, może dodatkowo ograniczyć wyciekanie filamentu i powstawanie nitek.
3. Pęcherzyki, chropowata powierzchnia i „strzelanie” z dyszy
Pęcherzyki w wypływającym materiale, charakterystyczne trzaski oraz chropowata powierzchnia są typowymi objawami zawilgocenia PETG.
Woda zgromadzona w filamencie gwałtownie odparowuje podczas ekstruzji, tworząc puste przestrzenie i zaburzając jednorodność wydruku. Problem jest szczególnie widoczny w elementach przezroczystych.
Filament należy wysuszyć zgodnie z zaleceniami producenta, najlepiej w przeznaczonej do tego suszarce. Użycie piekarnika wymaga dokładnej kontroli temperatury, ponieważ jej wahania mogą zdeformować szpulę lub zmiękczyć materiał.
4. Słaba jakość detali i „rozlane” krawędzie
Przy zbyt słabym chłodzeniu i nadmiernie wysokiej temperaturze dyszy wydruk może mieć zaokrąglone krawędzie, niewyraźne napisy oraz „rozlane” detale.
W takim przypadku warto zwiększyć chłodzenie, na przykład do 40–50%, oraz nieznacznie obniżyć temperaturę dyszy. Podczas drukowania bardzo małych elementów pomocne jest również zmniejszenie prędkości, aby każda warstwa zdążyła ostygnąć przed nałożeniem kolejnej.
5. Problemy z pierwszą warstwą
Zbyt duży odstęp dyszy od stołu może prowadzić do słabej przyczepności pierwszej warstwy i odklejania narożników. Zbyt mały odstęp zwiększa natomiast ryzyko nadmiernego przyklejenia modelu oraz gromadzenia się materiału na dyszy.
Podstawą udanego druku jest precyzyjne wypoziomowanie stołu, prawidłowe ustawienie przesunięcia osi Z oraz zmniejszenie prędkości pierwszej warstwy.
Jeżeli przyczepność jest zbyt duża, należy zastosować warstwę separującą lub obniżyć temperaturę stołu po kilku pierwszych warstwach.
Praktyczne wskazówki projektowe dla elektroniki
Podczas projektowania części z PETG warto dopasować konstrukcję do przewidywanych obciążeń, sposobu montażu oraz warunków pracy. Najważniejsze zalecenia to:
- Grubość ścianek – w obudowach płytek PCB można przyjąć około 1,6–2 mm, zależnie od wymiarów modelu, obciążeń i średnicy dyszy;
- liczba obrysów – w miejscach narażonych na działanie śrub, zatrzasków i mocowań przewodów warto stosować 3–4 obrysy oraz lokalne wzmocnienia;
- otwory montażowe – należy uwzględnić odpowiedni luz wymiarowy, ponieważ średnica wydrukowanych otworów może być mniejsza od wartości zapisanej w modelu;
- połączenia gwintowane – mocno obciążone punkty montażowe można wyposażyć w metalowe wkładki gwintowane osadzane na gorąco;
- szczelność obudowy – wymaga zastosowania uszczelek, odpowiednio zaprojektowanych połączeń i zabezpieczonych przepustów kablowych;
- odprowadzanie ciepła – obudowa powinna zapewniać wentylację podzespołów wydzielających dużą ilość energii cieplnej.
W robotach mobilnych PETG sprawdza się jako materiał na uchwyty silników, ramy modułów, prowadnice przewodów oraz osłony elektroniki narażone na uderzenia.
PETG nie powinien znajdować się bezpośrednio przy radiatorach, rezystorach mocy ani innych podzespołach, których temperatura może przekraczać dopuszczalny zakres pracy materiału.